×

工业电机行业痛点与解决思路

攻克精密电机制造难点,稳定批量加工品质

电机零件加工

痛点与方案

高速运转对零件形位公差要求严苛;批量零件差异会直接影响电机振动噪音;部分客户需要总成交付。


解决思路:搭建自动化产线;采用车铣钻复合一次装夹减少累计误差;支持零件加工 + 电机组件组装一站式服务。

典型电机零部件加工品类

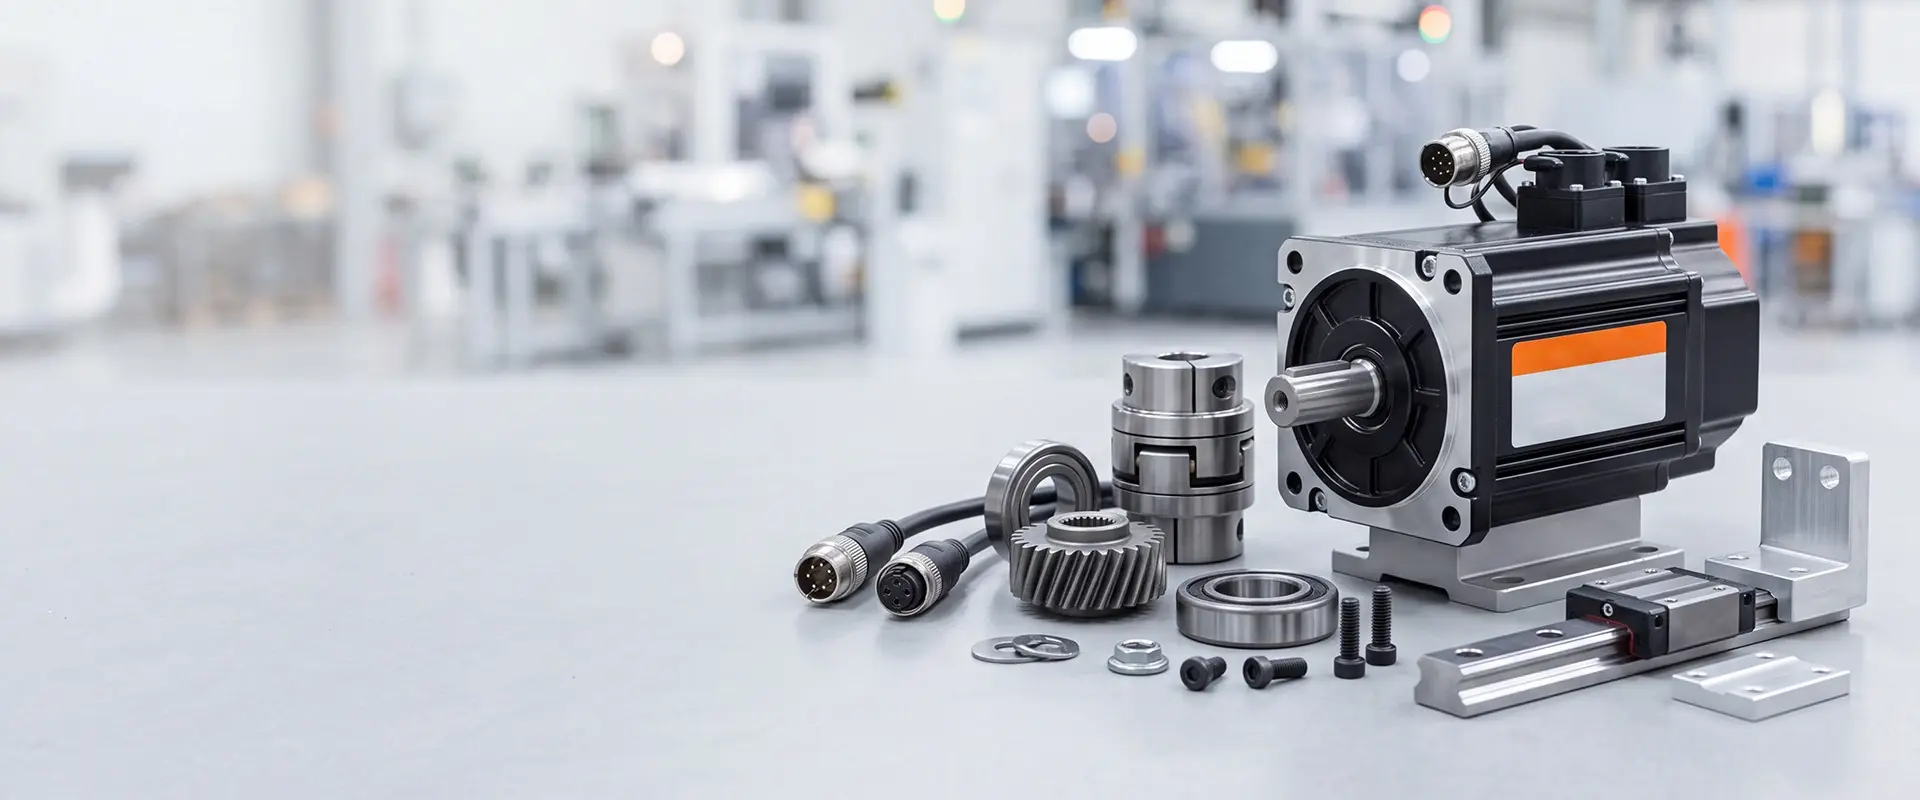
覆盖电机全系列核心零部件定制加工

电机外壳
伺服支架
转轴
端盖
传动配件
电机装配总成

适配加工工艺、材料与表面处理

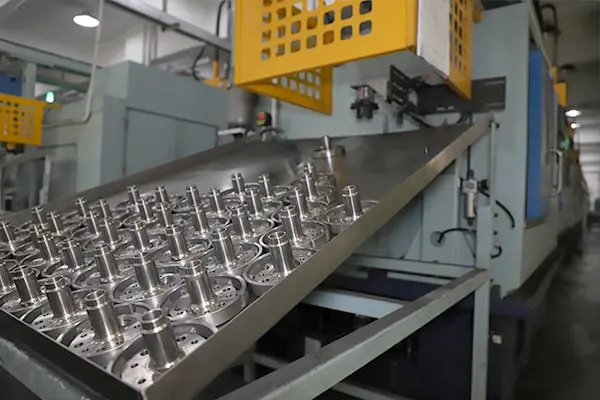
回转件优先车铣钻复合,保障同轴度精度

加工工艺清单

• CNC 精密加工:电机壳体、支架、端盖异形件

• 车铣钻复合加工:转轴、回转类传动件,保障同轴度

• 定制组装:电机成套组件装配调试


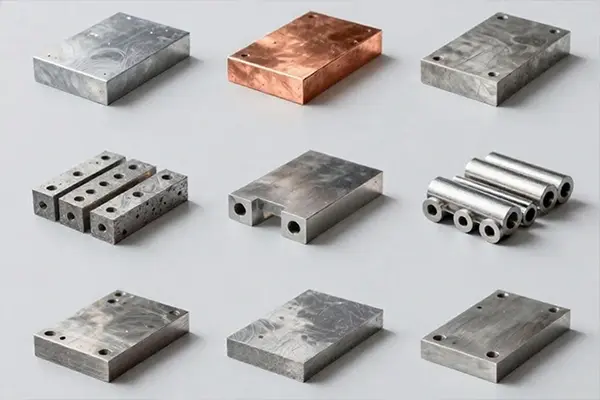
材料:铝合金、不锈钢、铸铁;配套耐磨、防锈类表面处理。
电机加工工艺

电机零部件品质管控重点

严控形位公差,保障批量一致性

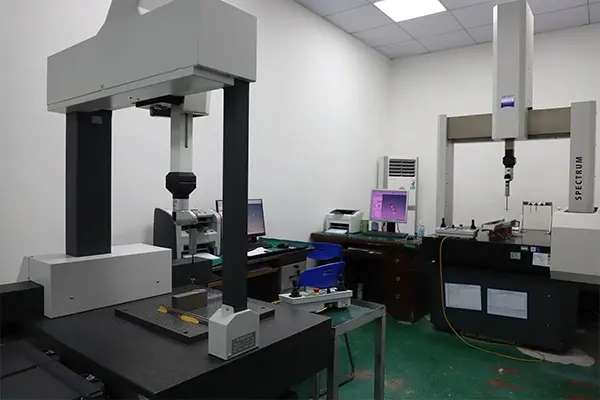
零部件检测

品控要点

重点管控形位公差、同轴度

自动化生产降低装夹误差

过程尺寸抽检 + 成品全检

支持小批量试样验证再量产

面向电机项目的 DFM 工艺优化

前置图纸评审,规避高速运行风险

DFM评估重点

图纸评审,评估公差可实现性;优化结构减少加工变形;规避电机高速运行潜在风险。重点评估结构对同轴度的影响、装夹可行性、公差合理性。

FAQ 常见问题

电机零部件加工客户高频疑问

电机转轴同轴度可以做到什么范围?▼
依托车铣钻复合一次装夹工艺,转轴同轴度可稳定达到微米级,具体可根据图纸要求定制方案。
电机零部件是否支持小批量试样?▼
支持,可先打样试样,完成尺寸与性能验证之后,再转入大批量生产。
转轴类零件优先选用哪种加工工艺?▼
转轴这类回转件优先采用车铣钻复合加工,一次装夹成型,消除多次装夹带来的累计误差,保证同轴度。
是否可以完成电机组件的成套装配?▼
可以,我们除零件加工外,提供电机组件装配、调试一站式交付服务。
图纸公差要求过高无法实现时会提供什么建议?▼
DFM图纸评审阶段,给出可落地公差优化建议,在不影响电机性能前提下优化结构,降低加工难度与成本。