在精密五金零部件定制行业,很多采购工程师都会遇到难题:零件结构复杂,同时包含外圆、内孔、螺纹、异形轮廓、多孔位等多种特征。如果分开使用车床、铣床、钻床多道工序加工,需要多次装夹定位,不仅工序繁琐,还极易产生累积误差,导致零件尺寸不稳定、良率偏低。车铣钻复合加工工艺的出现,一次性集成车削、铣削、钻孔、攻丝等多道工序,完美解决复杂轮廓精密五金零件成型难题,也是珠海有兴精工核心加工工艺之一。
有兴精工深耕精密机加工二十余年,厂房面积 4000㎡,配备 200 + 台高精度数控设备与 15 + 自动化产线,搭载车铣钻复合加工设备与多轴 CNC 铣床,可加工铝合金、不锈钢、碳钢、铜等多种材质。主营产品涵盖空调压缩机法兰、伺服电机马达支架、瓦斯罐燃气阀门五金件、标签打印机面板底板、车载散热件等精密非标零件,是格力、松下等知名企业合格供应商。支持来图来样定制,兼顾小批量打样与大批量量产,提供机加工、表面处理、零部件组装一站式服务,产品供应国内市场并出口多个地区。
一、传统分开加工复杂五金件的痛点
多次装夹,定位误差累积 复杂轮廓零件,传统加工方式需要在车床、铣床、钻床之间来回换设备,每一次拆装工件都会带来定位偏差。对于密封件、异形支架这类高精度零件,误差叠加之后很容易出现孔位偏移、同轴度不达标等问题,成品报废率升高。
工序繁多,生产周期拉长 多设备流转意味着多次工装调试、工件转运,人工耗时多,交期不可控。尤其是样品研发阶段,反复调试工序,拉长打样周期,影响客户项目进度。
零件表面易磕碰损伤 工件在不同机床之间转运、人工反复取放,精密零件表面容易出现划痕、磕碰,影响外观与使用性能,对于燃气阀门这类安全配件,轻微损伤都存在隐患。
批量生产一致性难以管控 多工序、多人操作,加工标准很难统一。大批量订单生产时,容易出现首件合格,后续产品尺寸波动的情况,很难稳定维持 99% 成品合格率。
二、车铣钻复合加工工艺的核心优势
1、一次装夹,多工序同步完成
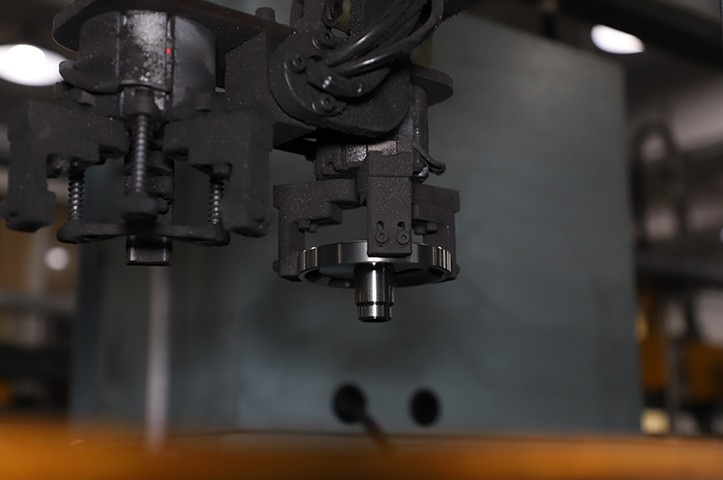
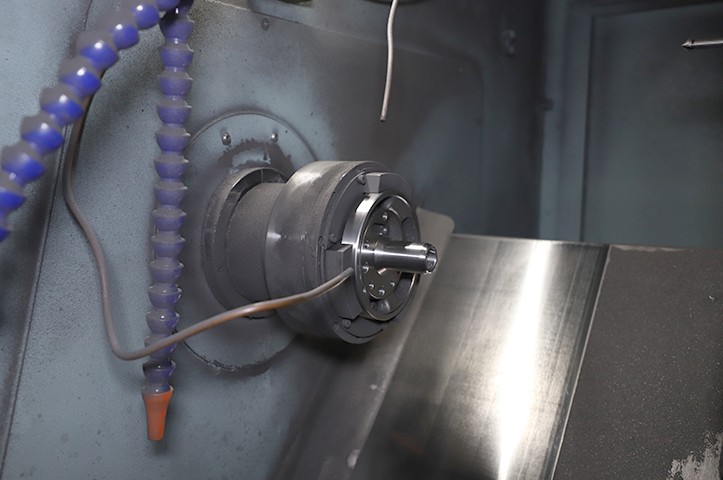
车铣钻复合机床可在同一台设备上完成车内外圆、铣轮廓、钻孔、攻丝、倒角等全部加工工序。工件只需要一次装夹定位,无需二次拆装,从根源减少多次定位带来的累积误差,保障复杂轮廓零件的尺寸精度、位置度与同轴度。像燃气阀门五金件、压缩机法兰这类兼具回转结构和异形孔位的零件,采用复合加工工艺加工效果突出。
2、轻松加工各类复杂轮廓零件
普通车床只能加工回转类零件,普通铣床擅长铣削平面与型腔。车铣钻复合设备两者兼顾,既能加工回转体,又可以铣削异形曲面、开槽、加工倾斜孔。非常适合结构复合型精密五金件,例如电机支架、阀体配件、散热异形件等。
3、缩短加工周期,降低生产成本
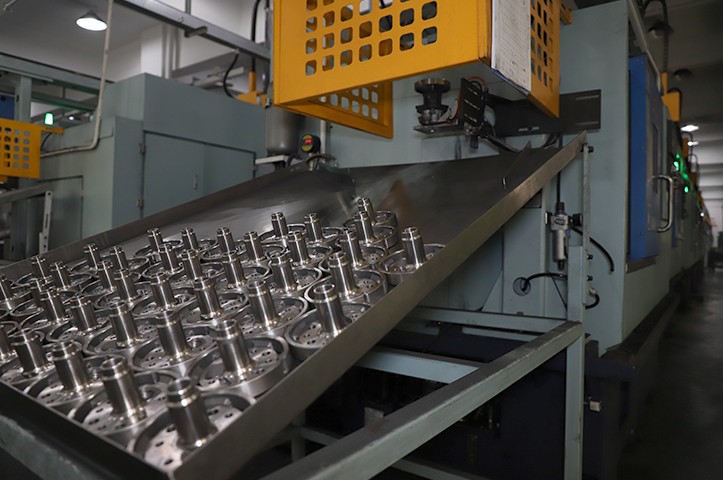
减少工件转运、工装更换、重复调试工序,大幅压缩加工工时。搭配工厂自动化上下料产线,可实现长时间连续生产。不管是研发小批量打样,还是长期大批量订单,都能有效缩短交期,降低客户零部件采购成本。
4、减少工件磕碰,成品外观品质更好
工件全程在同一台设备内完成全部加工,无需频繁转运,减少人工接触,降低表面划伤、磕碰风险,满足燃气阀门、家电精密件较高的外观与密封要求。
5、批量生产稳定性强,品质可控
整套加工流程依靠数控程序统一控制,人为干预少,同批次零件尺寸一致性高。配合工厂全流程质检体系,原材料入厂检验、工序抽检、成品全检,保障大批量订单品质稳定,可满足国内外 OEM 定制订单品质要求。
三、车铣钻复合加工适用行业与零部件
家用电器:空调压缩机法兰、各类家电结构五金件
工业电机:伺服电机马达支架、电机精密结构件
日用五金:瓦斯罐燃气阀门精密五金配件
办公设备:标签打印机面板、底板零件
汽车配套:车载散热精密金属件
材质支持铝合金、不锈钢、碳钢、铜等,可配套喷砂、阳极氧化等表面处理一站式加工服务。
四、选择有兴精工车铣钻复合加工服务
珠海有兴精工作为源头精密五金加工厂,依托车铣钻复合加工设备与自动化产线,专注复杂轮廓非标精密零件定制。
车铣钻复合一体化加工,一次装夹成型,精度更高
铝合金、不锈钢多种材质加工,支持来图打样、大批量量产
一站式配套:机加工、去毛刺、表面处理、零部件组装
多年家电零部件加工经验,知名企业合格供应商,支持出口 OEM
如果您有结构复杂的精密五金零件加工需求,想要解决多工序加工误差大、交期长等问题,欢迎提供加工图纸,咨询工艺评估与报价。